ホームセンターで見かける。
家具の裏板に入っている。
妙に重い。
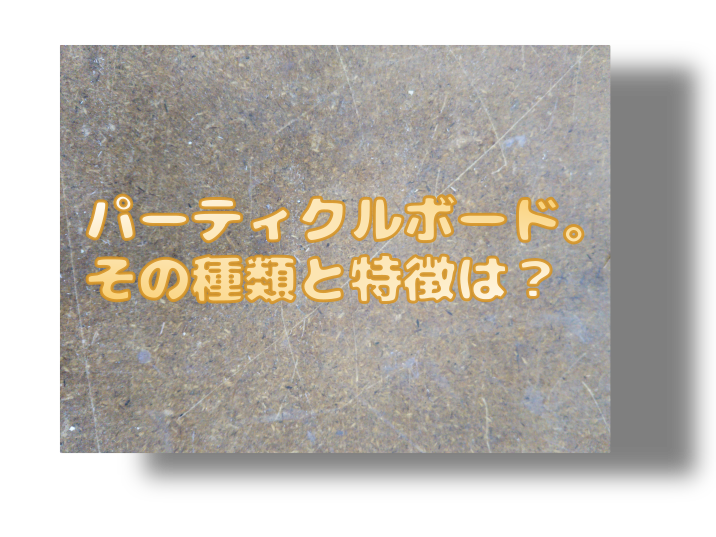
それがパーティクルボード。
簡単に言えば、
木材チップを接着剤で固め、
熱圧成形した板。
元は木ではある。
だが、木ではない。
因みに木質材料には他にも、合板やファイバーボードなど様々な種類がある。
→ 合板の種類と特徴
→ ファイバーボード(MDF・ハードボード)について
パーティクルボードの種類
JISではいくつかの項目で品質基準を設けている。
まずは表面状態による区分。
1. 表裏面の状態による区分
- 素地パーティクルボード
- 単板張りパーティクルボード
- 化粧パーティクルボード
- 構造用パーティクルボード
▼ 区分表(記号)
| 記号 | 表面の状態 |
|---|---|
| RN | 両面素地のまま無研磨のもの |
| RS | 両面素地のまま研磨したもの |
| VN | 両面に単板を張って無研磨のもの |
| VS | 両面に単板を張って研磨したもの |
| DV | 片面か両面に化粧単板を接着したもの |
| DO | 片面か両面に合成樹脂系シートなどを接着したもの |
| DC | 片面か両面に合成樹脂塗料を焼き付け硬化または印刷したもの |
| S-RN | 構造用パーティクルボードの両面素地の状態で無研磨のもの |
| S-RS | 構造用パーティクルボードの両面素地の状態で研磨しているもの |
見た目が違うだけで、
中身は基本的にチップの集合体だ。
2. 曲げ強さによる区分
▼ 曲げ強さの記号
| 記号 | 種類とその曲げ強さ |
|---|---|
| 18 | 素地パーティクルボードまたは化粧パーティクルボードの縦方向、横方向とも18.0N/㎟(184kgf/㎠)以上 |
| 13 | 素地パーティクルボードまたは化粧パーティクルボードの縦方向、横方向とも13N/㎟(133kgf/㎠)以上 |
| 8 | 素地パーティクルボードまたは化粧パーティクルボードの縦方向、横方向とも8.0N/㎟(82kgf/㎠)以上 |
| 24-10 | 素地パーティクルボードの縦方向24.0N/㎟(245kgf/㎠)以上、横方向10.0N/㎟(102kgf/㎠)以上 |
| 17.5-10.5 | 素地パーティクルボードの縦方向17.5N/㎟(178kgf/㎠)以上、横方向10.5N/㎟(107kgf/㎠)以上 |
| 30-15 | 単板張りパーティクルボードの縦方向30.0N/㎟(306kgf/㎠)以上、横方向15.0 N/㎟(153kgf/㎠)以上 |
比重が増せば、強くなる。
単純だ。
OSBとWBの話
24-10タイプは OSB(Oriented Strand Board)
17.5-10.5タイプは WB(ウェハーボード)
違いはチップの向き。
WBはランダム。
OSBは細長いチップを直交配置。
だからOSBの方が曲げに強い。
よく「廃材の寄せ集め」と誤解されるが、
実際は新品丸太を砕いて作る場合が多い。
構造材として成立させるための設計だ。
ここで構造用合板との違いが気になる方は
→ 構造用合板と普通合板の違い
3. 接着材による区分
- U(ユリア樹脂系)
- M(ユリア・メラミン共縮合)
- P(フェノール樹脂系)
強度は
U < M < P
耐水性も同順。
▼ 耐水区分
| 記号 | 区分 | 主な用途 |
|---|---|---|
| REG(U) | 普通(Uタイプ) | 家具、キャビネットなど |
| MR1(M) | 耐水1(Mタイプ) | 建築下地(床、壁、野地)、造作部材など |
| MR(P) | 耐水2(Pタイプ) | 高い耐水性が求められる建築下地(床、壁、野地)、造作部材など |
家具ならUで足りることが多い。
建築下地ならM、P。
合理的な使い分けだ。
4. ホルムアルデヒド放散量
▼ 区分表
| 記号 | ホルムアルデヒド放散量の平均値 | ホルムアルデヒド放散量の最大値 |
|---|---|---|
| F☆☆☆☆ | 0.3㎎/L以下 | 0.4㎎/L以下 |
| F☆☆☆ | 0.5㎜/L以下 | 0.7㎜/L以下 |
| F☆☆ | 1.5㎎/L | 2.1㎎/L以下 |
多くの工場ではF☆☆☆☆(フォースター)が使われている。
だが忘れてはいけない。
フォースターでもゼロではない。
放散は続く。
少ない、というだけだ。
合板でも同様にF☆☆☆☆表示がある
→ 普通合板とは?
パーティクルボードの製造方法
パーティクルボードは、単に木材チップを固めただけの板ではない。
内部構造と製造方法によって、その性質は大きく変わる材料である。
単層・2層・3層・多層という構造
「単層」「2層」「3層」「多層」という区分は、厚み方向のチップ構成の違いを示している。
- 単層:厚み方向すべてが同じ粒度のチップで構成されたもの。
- 2層:表面を細粒、芯を粗粒で構成したもの。
- 3層:表層(細粒)+芯層(粗粒)+裏層(細粒)の対称構造。
- 多層:粒度を段階的に変えた高性能タイプ。
現在、家具や建築用途で一般に流通しているものの多くは3層構造である。
表裏を細粒にすることで仕上がりを整え、芯を粗粒にすることで軽量化とコスト調整を図る。
さらに上下を対称構造にすることで、反りを抑える設計になっている。
主な製造方法
製造方法には主に次の2種類がある。
| 項目 | ホモゲンホルツ法(ノボパン法) | クライバウム法(レーン法) |
|---|---|---|
| 成形方法 | マット状に敷き詰めて上下から熱圧プレス | 押し出すように圧縮成形 |
| 層構成 | 3層などの構成が作りやすい | 一方向に配向しやすい |
| 強度特性 | 比較的均一 | 方向差が生じやすい |
| 現在の主流 | ◎(一般流通品の大半) | △(現在は少数) |
ホモゲンホルツ法(ノボパン法)は、乾燥させたチップに接着剤を混合し、ベルトコンベア上に層ごとに敷き詰め、それを大型ホットプレスで上下から圧縮する方法である。
現在流通しているパーティクルボードの大半はこの方式で製造されている。
クライバウム法(レーン法)は、チップを押し出すように圧縮成形する方式である。
この方法ではチップが流れ方向に揃いやすく、強度に方向差が生じやすい。
そのため単板や合板をオーバーレイして使用することが前提となる場合が多い。
現在一般に目にするパーティクルボードは、「3層構造+ホモゲンホルツ法」と考えて差し支えない。
合板の製造方法は単板を重ねて作るが
→ 単板の切削方法について
パーティクルボードの性質
FAOによる比重区分:
- 軽量(0.3)
- 中密度(0.40~0.80)
- 硬質(0.80~1.05)
家具や建築に使われるのは中密度以上。
水に弱い
厚さ方向の膨潤率は無垢材の2~3倍。
比重が高いほど膨らむ。
板面方向の変化は小さい。
つまり、
厚みだけ暴れる。
対策は両面同条件処理。
端面処理は必須。
やらないと、狂う。
原則、狂う。
熱と音
遮熱性は無垢材同等以上。
吸音性も悪くない。
つまり壁の中では優秀。
曲げ強さ
比重が増せば強くなる。
木ねじ保持力を上げたいなら
高比重ボードを選ぶ。
単純だ。
加工上の注意
原則、
両面同条件仕上げ。
片面張りは不可。
端面処理必須。
含水率を揃える。
塗装も両面同条件。
守らないとどうなるか。
反る。
膨らむ。
暴れる。
木質材料を体系的に知りたい方は
→ 木質材料の種類まとめ
最後に
先日、アイカのメラミンポストフォーム扉を使った。
表面はツルツル。
高級感もある。
だが芯材は粗めのパーティクルボード。
重量は無垢より重い。
大手企業が採用している。
ということは、
量産性と経済性の代表格。
それがパーティクルボード。
美しいかどうかは別。
合理的かどうかなら、間違いなく合理的。